01

Kalšana
Sagatave kalta tuvu formai; graudu plūsma seko zoba saknei.


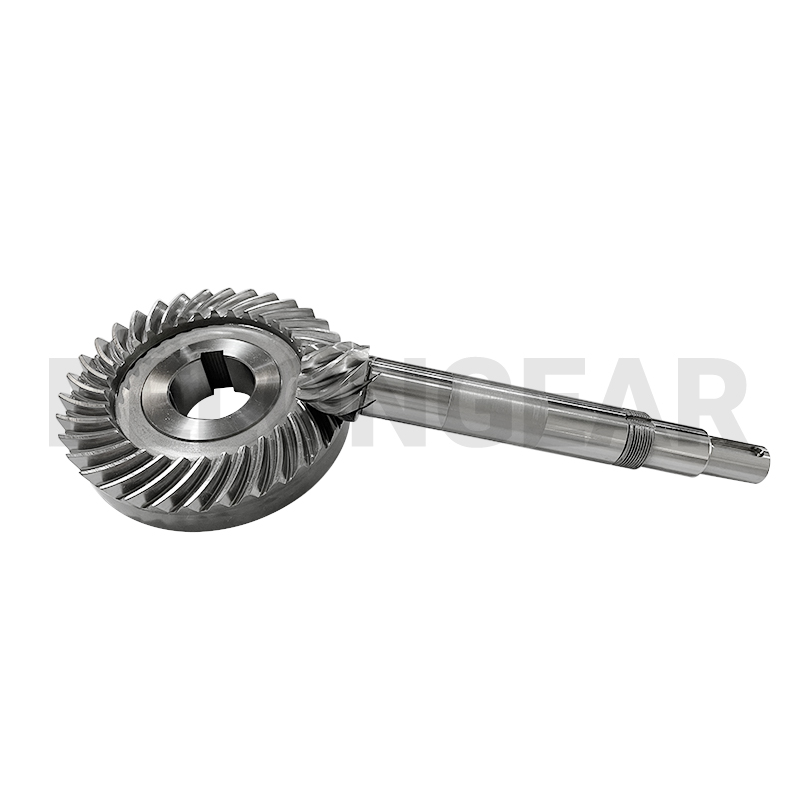


18CrNiMo7-6 tiek izvēlēts, ja konusveida zobam ir jāiztur liela slodze un vienlaikus jāsaglabā forma termiskās apstrādes laikā. Komplekts tiek cementēts, rūdīts un pēc tam slīpēts, lai gatavais profils tiktu izmērīts, nevis pieņemts kā pieņemts.
Spirālveida konusveida zobratu tikpat daudz nosaka tā zoba apdares veids, cik tā izmēri. Maršruts nosaka sasniedzamo precizitāti, trokšņa līmeni un izmaksas, tāpēc tas tiek saskaņots pirms rasējuma publicēšanas, nevis atstāts darbnīcas ziņā.
| Maršruts | Kā zobs ir pabeigts | Izvēlēts, kad | Ierobežojums |
|---|---|---|---|
| Glīsons pārspēja | Zobi tiek griezti, rūdīti un pēc tam pārī pieslīpēti ar Glīsona pieslīpēšanas mašīnu. Pāris tiek savienots kopā ar abrazīvu pastu, lai kontakts notiktu visā zobā, nevis tikai tur, kur to atstāja griezējs. | Klusa darbība mērenā ātrumā; liels tilpums; klasiskais automobiļu un reduktoru maršruts. | Slīpēšana koriģē kontaktu, nevis griezto zobu ģeometriju, tāpēc sasniedzamā precizitāte tiek iestatīta pirms rūdīšanas. |
| Glīsona zemeŠĪ LAPA | Pēc sacietēšanas zobu sāni tiek slīpēti ar Glīsona slīpmašīnu. Slīpēšana koriģē sacietēšanas radītos kropļojumus, lai gatavais zobs saglabātu stingru profila pielaidi, nevis paļautos uz slīpēšanu, lai saglabātu kontaktu. | Lielāks ātrums, precīzāka precizitāte un zemāks trokšņa līmenis nekā ar slīpēšanu — nepārtraukti darbojošos pārnesumkārbu risinājums. | Slīpēšana ir lēnāks un dārgāks apdares posms, tāpēc to izvēlas, ja precizitāte to attaisno. |
| Klingelnberga cietais griezums | Zobi tiek rupji apgriezti, mīksti, rūdīti un pēc tam apstrādāti ar cieto griešanu Klingelnberga ierīcē. Rūdītā zoba griešana ļauj izvairīties no atsevišķas slīpēšanas operācijas un saglabā zoba virsmu bez slīpēšanas pēdām. | Cietā apdare vietās, kur slīpēšana ir sarežģīta, un Klingelnberga sistēmas ģeometrijai. | Mīkstajam rupjajam griezumam jāatstāj pareizais materiāls, tāpēc rupjā un cietā griešana tiek plānota kā viena darbība. |
Zemāk norādītās vērtības ir ņemtas no šī izstrādājuma rasējuma. Ja lapā ir norādīts materiāls vai precizitātes pakāpe, tas tiek atkārtots šeit; viss pārējais tiek apstiprināts ar jums rasējuma pārskatīšanas laikā, nevis pieņemts no kataloga.
| Prece | Šis produkts | Kā tas tiek apstiprināts |
|---|---|---|
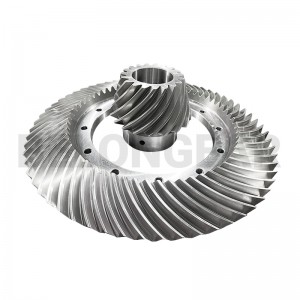
| Pārnesumu tips | Spirālveida konusveida zobratu un zobratu komplekts | Zīmējums |
| Materiāls | 18CrNiMo7-6 | Materiāla sertifikāts |
| Termiskā apstrāde | Karbonizēt, rūdīt un atlaidināt atbilstoši zīmējumam | Termiskās apstrādes ziņojums |
| Apdare | Zobu sāni noslīpēti pēc sacietēšanas | Precizitātes ziņojums |
| Precizitāte | Saskaņā ar rasējumu; šai klasei raksturīgais DIN 5-6 | Precizitātes ziņojums |
| Piegādes apjoms | Saskaņots zobratu un zobratu komplekts | Tīklojuma pārskats |
Materiāls un apdare kopā nosaka lielāko daļu zemes komplekta izmaksu.
18CrNiMo7-6 maksā vairāk nekā parasts leģētais tērauds un ir grūtāk apstrādājams, taču tas parasti ir nepieciešams slodzes gadījumam.
Dziļāki korpusi nozīmē ilgākus krāsns ciklus un vairāk deformāciju, kas jāizslīpē.
Cik daudz materiāla atlicis slīpēšanai, tiek plānots pirms rūdīšanas; nepareiza izvēle nozīmē utilizētu detaļu.
Abu elementu piegāde kā saskaņota kopa ļauj izvairīties no otrās iestatīšanas un otrās pārbaudes.
Lielākā daļa sūdzību par spirālveida konusveida piedziņu rodas par montāžu, nevis par zobiem. Šie ir trīs punkti, kas montētājam jāpārbauda uz mašīnas.
Zobu apstrādā ar slīpēšanas materiālu, rūda un pēc tam noslīpē atbilstoši profilam. Slīpēšana koriģē termiskās apstrādes radītos deformācijas, tāpēc gatavā izstrādājuma precizitāte nav atkarīga no krāsns.
Sagatave kalta tuvu formai; graudu plūsma seko zoba saknei.

Urbums, virsmas un montāžas plecs, kas izvirpoti kā griešanas un mērīšanas atskaites punkti.

Zobi nedaudz izgriezti, tāpēc slīpēšanai pēc sacietēšanas ir jānoņem materiāls.

Cietināšana un rūdīšana līdz norādītajam korpusa dziļumam, atstājot slīpēšanas materiālu uz sāniem.

Vispirms tiek slīpēti atskaites punkti, jo zobs tiek slīpēts attiecībā pret tiem.

Sānu malas noslīpētas ar Glīsona slīpmašīnu līdz galīgajam profilam, koriģējot termiskās apstrādes radītās deformācijas.
Maršruts nosaka, kuras pārbaudes jāveic. Katrs komplekts tiek mērīts uz zobrata centra, pāris tiek savienots, un rezultāti tiek izsniegti kopā ar precēm, nevis glabāti iekšēji.

Urbums, virsma un montāžas attālums pret rasējumu.Dimensiju pārskats

Neapstrādāta stieņa ķīmiskās un mehāniskās īpašības.Materiāla sertifikāts

Virsmas cietība pēc sacietēšanas.Termiskās apstrādes ziņojums

Zoba korpusa dziļums un mikrostruktūra.Termiskās apstrādes ziņojums

Zemes malas nelīdzenums, galvenais pārnesumu trokšņa cēlonis.Nelīdzenuma ziņojums

Profils, vads un solis zobratu mērīšanas centrā.Precizitātes ziņojums

Kontakta modelis un pretreakcija uz pāri.Tīklojuma pārskats
Spirālveida konusveida zobrati tiek izvēlēti vienmērīgai taisnleņķa pārraidei lielā ātrumā. Belon piegādā zobratus šīm nozarēm.
 Metalurģija
 Cements
 Kalnrūpniecība
 Automatizācija
18CrNiMo7-6 tēraudam ir labāka serdes izturība pie lielas slodzes, kas ir svarīgi, ja zobs ir ļoti noslogots un šķērsgriezums ir liels. Izšķirošs ir rasējums, taču šī ir parasti izvēlētā metode sarežģītām pārnesumkārbas darbībām.
Jā. Slīpēšana pēc sacietēšanas novērš deformāciju un nosaka galīgo profilu; bez tās precizitāte būtu atkarīga no krāsns.
Materiāla sertifikāts, termiskās apstrādes ziņojums, izmēru ziņojums, precizitātes ziņojums un sieta ziņojums.
Tas ir iespējams, taču zobrats ir jāizmēra. Viena elementa slīpēšana, nepārbaudot otru, bieži vien rada malu saskari.
Nosūtiet rasējumu vai nolietoto pāri kopā ar montāžas attālumu un slodzi. Pēc tam maršrutu, materiālu un precizitāti var apstiprināt, salīdzinot ar iekārtas faktiskajām vajadzībām.